Forja à mão: o fogo, a bigorna
e o aço trabalhado a quente

Um guia de oficina para quem quer aprender a forjar com método: como se monta e alimenta uma forja, como ler a cor do ferro, para que serve cada parte da bigorna, como se estira, recalca, punçoa, dobra e solda na forja, e como se faz a têmpera, o revenido e a proteção do aço depois de forjado.

Leitura contínua, da preparação do fogo à organização segura da oficina.

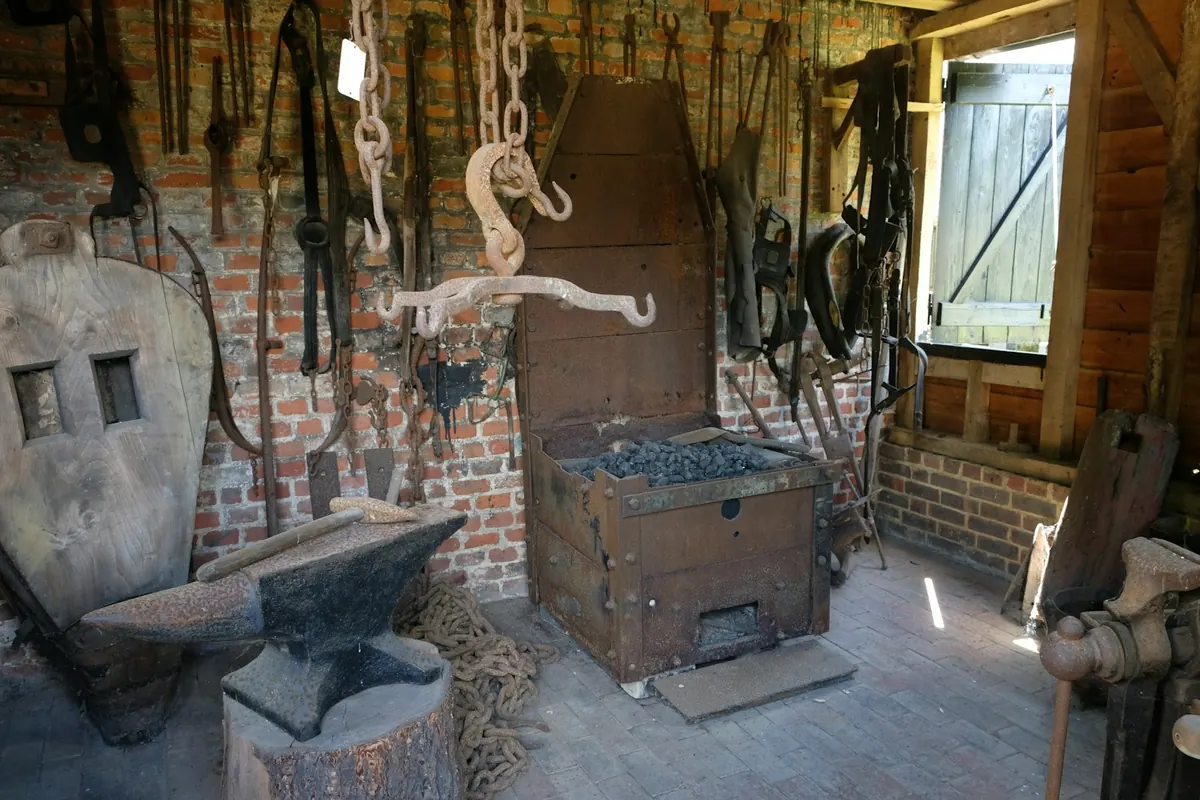
Uma forja tradicional de carvão com a bigorna montada sobre um cepo de madeira. As ferramentas ficam penduradas na parede, ao alcance da mão.

Oficina de ferreiro com paredes de tijolo, forja de carvão em chapa de ferro, bigorna sobre um cepo de madeira e tenazes, correntes e ferramentas penduradas na parede
00Sumário

O que este guia percorre

Os capítulos seguem a ordem natural do trabalho: primeiro o fogo e o material, depois a ferramenta e o gesto, por fim o tratamento térmico, o acabamento e a oficina como espaço.

  1. A forja e o combustível
  2. Cores de aquecimento e temperaturas
  3. A bigorna e as suas partes
  4. As operações fundamentais
  5. Martelos e tenazes
  6. Têmpera e revenido do aço
  7. Acabamento e proteção contra a corrosão
  8. Organização da oficina e segurança
01O fogo

Como funciona uma forja e que combustível escolher

Uma forja é, no essencial, um recipiente de fogo com entrada de ar controlada. O ar é empurrado por um fole ou ventilador através do algaraviz, o tubo que desemboca no fundo da lareira, e é essa corrente que leva o combustível a temperaturas capazes de amolecer o aço. Tudo o resto — a mesa, a hotte, a chaminé — existe para conter o calor, proteger quem trabalha e levar os fumos para fora.

As peças de uma forja de combustível sólido

O cadinho, ou lareira, é a cavidade onde o fogo assenta. Deve ser fundo o suficiente para que a peça fique envolvida por brasas por cima e por baixo, e não pousada à superfície. Por baixo, o algaraviz traz o ar; uma grelha ou placa perfurada impede que o carvão caia pelo tubo, e uma saída de cinzas permite limpar a escória sem desmontar o fogo. Um regulador de ar, seja uma válvula ou a velocidade do ventilador, é o que distingue um fogo controlado de um fogo que queima o aço.

Carvão mineral, coque, carvão vegetal ou gás

O carvão de forja betuminoso transforma-se em coque à medida que arde e produz um fogo compacto e muito quente, mas liberta fumo abundante no acendimento e pode trazer enxofre, que prejudica a soldadura. O coque já pronto acende com mais dificuldade e exige ar constante, mas dá um fogo limpo. O carvão vegetal é fácil de encontrar, acende depressa e tem pouco enxofre; em contrapartida, consome-se rapidamente e pede um fogo mais largo e alto. As forjas a gás propano dão calor estável e limpo, são práticas em espaços pequenos e dispensam a gestão do fogo, mas aquecem por igual uma zona grande e tornam mais difícil aquecer apenas um ponto da peça.
  • Manter o fogo compacto: um núcleo de brasas vivas no centro, combustível novo na periferia, a aquecer e a transformar-se lentamente.
  • Colocar a peça no terço superior do núcleo, nunca diretamente sobre a saída de ar, onde o excesso de oxigénio forma carepa e queima o metal.
  • Retirar a escória (clínquer) do fundo do cadinho quando o fogo perde força e a peça deixa de aquecer por igual.
  • Em forjas a gás, confirmar sempre a ventilação do espaço: a combustão produz monóxido de carbono, que não tem cheiro nem cor.
02A cor do ferro

Cores de aquecimento e intervalo de trabalho

Antes de haver pirómetros, o ferreiro lia a temperatura pela cor que o metal emite. A leitura continua a ser útil, mas depende da luz: numa oficina ao sol, o vermelho parece mais escuro e é fácil sobreaquecer sem dar por isso. Por isso muitas forjas ficam em cantos de luz baixa. As temperaturas abaixo são aproximadas e referem-se a aço-carbono visto em penumbra.

Valores indicativos. Cada liga tem o seu intervalo próprio, indicado pelo fabricante do aço.
Cor observadaTemperatura aproximadaO que significa no trabalho
Vermelho escuro600–700 °CFim da forja útil para aços com carbono; continuar a bater arrisca fissuras.
Vermelho-cereja750–800 °CZona da temperatura crítica de muitos aços-carbono; referência para a têmpera.
Cereja claro800–900 °CAcabamentos, pequenos acertos e dobragens controladas.
Laranja900–1050 °CIntervalo principal para estirar e dar forma.
Amarelo1050–1200 °CDeformações grandes, recalques, início do trabalho em barra grossa.
Amarelo-claro a branco1200–1350 °CCalda de soldar do ferro macio; acima disto o aço começa a queimar e a faiscar.

O teste do íman

O aço deixa de ser atraído por um íman por volta dos 770 °C, o chamado ponto de Curie. Para os aços-carbono simples, este ponto está muito próximo da temperatura a partir da qual a têmpera é possível. Encostar um íman preso a uma haste à peça em aquecimento é uma forma barata e fiável de confirmar o momento certo, sobretudo enquanto o olho ainda não está treinado.

Uma regra prática resume o capítulo: bater enquanto o metal está quente e parar quando a cor cai. Voltar ao fogo não é tempo perdido; trabalhar o aço frio demais é que cria fendas que só aparecem mais tarde.

03A bigorna

A bigorna e as suas partes

A bigorna é uma massa de aço que devolve a energia do martelo à peça em vez de a absorver. Uma bigorna com a mesa endurecida faz o martelo ressaltar com vivacidade; uma mesa mole ou um corpo de ferro fundido engolem o golpe. Cada zona da bigorna tem uma função, e conhecê-las poupa muitas pancadas inúteis.

Mesa
A superfície plana e endurecida onde se faz a maior parte do trabalho. Deve estar limpa, sem marcas fundas, e nunca ser golpeada diretamente com o martelo sem peça por cima.
Arestas da mesa
Uma aresta ligeiramente arredondada serve para estirar e para dobras suaves; uma zona mais viva serve para ombros e degraus bem marcados.
Bico (ou corno)
A ponta cónica usada para curvar, fazer argolas, alargar olhais e estirar com maior eficácia, porque a superfície curva concentra a pancada.
Furo quadrado
Recebe ferramentas de encaixe como a tajadeira de corte, formas de dobrar e estampas.
Furo redondo
Serve de apoio ao punçoamento: o punção atravessa a peça e o retalho cai pelo furo.
Talão e base
O talão, do lado oposto ao bico, dá uma zona mais fina para trabalhos leves; a base assenta no cepo e é por ela que a bigorna fica presa.

Altura e fixação

Com o braço caído junto ao corpo, os nós dos dedos devem ficar à altura da mesa ou ligeiramente acima. A bigorna deve estar presa ao cepo ou ao suporte por correntes, grampos ou cantoneiras, de modo a não se mover nem cantar em excesso; uma corrente enrolada à cintura da bigorna reduz bastante o ruído.

04O gesto

As operações fundamentais de forja

Quase todos os objetos forjados, de um gancho a uma ferramenta, resultam da combinação de meia dúzia de operações. Vale a pena treiná-las isoladamente, em varão de ferro macio, antes de as juntar numa peça.

Estirar

Estirar é alongar e afinar a barra. Faz-se com a pena do martelo ou sobre o bico, que empurram o material num só sentido, e depois alisa-se com a face plana. Trabalhar sempre em quadrado, rodando a peça noventa graus entre séries de pancadas, evita que a secção se torne losangular e ganhe dobras internas. Só no fim se passa a octógono e a redondo.

Recalcar

Recalcar é o inverso: encurtar e engrossar uma zona. Aquece-se apenas o troço a engrossar, a amarelo, e bate-se no topo da barra ou contra a bigorna. Se a barra começar a encurvar, endireita-se de imediato, antes de continuar; uma curva pequena transforma-se depressa numa dobra.

Punçoar

Para abrir um furo, marca-se primeiro o ponto com o punção, a quente, de um lado; vira-se a peça e procura-se a sombra escura que a marca deixou do lado oposto; conclui-se por esse lado sobre o furo redondo da bigorna. Um pouco de carvão na marca ajuda a que o punção não fique preso.

Dobrar

Dobra-se sobre a aresta da mesa, sobre o bico ou com uma forquilha de dobrar no furo quadrado. Aquecer apenas a zona da dobra dá um ângulo nítido; aquecer um troço longo dá uma curva aberta. Nos ângulos vivos, recalcar primeiro o canto evita que o material afine no exterior da dobra.

Soldar na forja

A soldadura por forja une duas peças por pressão a uma temperatura próxima do amarelo-claro. As superfícies têm de estar limpas e ligeiramente abauladas, para que a escória seja expulsa do centro para fora. O fundente, geralmente bórax, dissolve a carepa e protege o metal da oxidação. O fogo deve estar limpo e profundo, sem excesso de ar.

  1. Preparar as superfícies: chanfrar as pontas em bisel e encaixá-las de modo a sobreporem-se.
  2. Aquecer a vermelho, retirar e polvilhar com fundente; voltar ao fogo.
  3. Levar lentamente à calda de soldar, virando a peça para aquecer por igual.
  4. Levar à bigorna sem demora, pousar com cuidado e dar primeiro pancadas leves para unir.
  5. Voltar a aquecer e acabar a soldadura com pancadas mais firmes, fechando as bordas.
05A ferramenta

Martelos e tenazes

O martelo de forja mais versátil é o de pena cruzada, com uma face plana ligeiramente abaulada e uma pena perpendicular ao cabo. Entre 800 gramas e 1,2 quilos serve a maior parte do trabalho manual; mais pesado cansa antes de render. As arestas da face devem ser arredondadas, para não deixarem marcas em meia-lua na peça.

As tenazes seguram o que a mão não pode tocar. Uma tenaz só é boa se agarrar a peça em toda a extensão das mandíbulas; se tocar só na ponta, a barra roda e escapa-se na pancada. Muitos ferreiros acabam por ajustar ou forjar as suas próprias tenazes para cada secção de barra.

  • Martelo de pena cruzada, para estirar e para o trabalho geral.
  • Martelo de pena direita, com a pena paralela ao cabo, para alargar ao longo da barra.
  • Marreta de dois braços, quando há ajudante a malhar.
  • Tenazes de boca plana, de boca em V para varão redondo e de argola para barras finas.
  • Ferramentas de encaixe: tajadeira, estampas, forquilhas e punções com cabo.
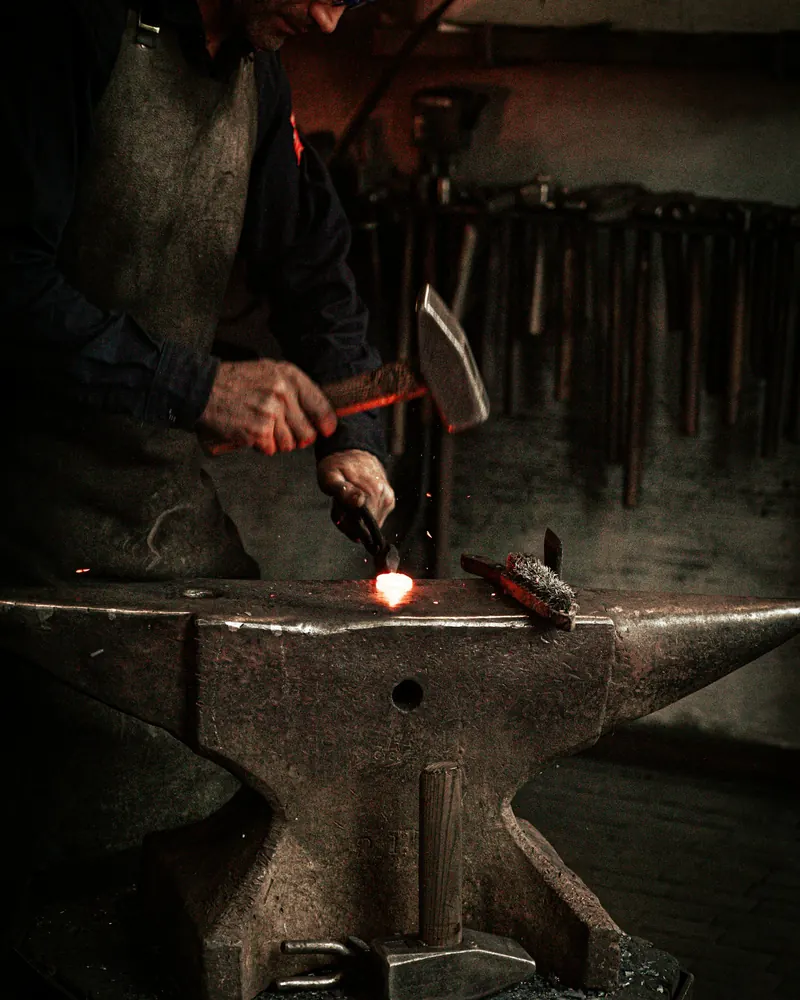
Mãos de um ferreiro com avental de couro a martelar uma pequena peça incandescente sobre a mesa de uma bigorna, com uma fila de martelos pendurados ao fundo
O ponto de metal incandescente mostra onde a pancada tem efeito. Ao fundo, os martelos arrumados por tamanho, cada um com a sua função.
06Tratamento térmico

Têmpera e revenido do aço

O ferro macio, com muito pouco carbono, não ganha dureza significativa com a têmpera. Já os aços com carbono suficiente, como os usados em facas, cinzéis ou molas, podem ser endurecidos: aquece-se acima da temperatura crítica e arrefece-se de forma brusca, fixando uma estrutura muito dura, mas também frágil. O revenido vem a seguir para devolver tenacidade.

Normalizar antes de temperar

O forjamento deixa tensões e grão desigual no aço. Duas ou três normalizações — aquecer ligeiramente acima da temperatura crítica e deixar arrefecer ao ar — uniformizam a estrutura e reduzem o risco de a peça empenar ou estalar na têmpera.

Escolher o meio de arrefecimento

A água arrefece muito depressa e serve aços de baixa temperabilidade, com risco elevado de fissuras. O óleo arrefece de forma mais suave e é o meio indicado para a maioria dos aços-carbono de ferramentas; aquecido a cerca de 50 °C, arrefece de forma mais uniforme. Os aços ligados podem pedir óleos específicos ou arrefecimento ao ar. A folha técnica do aço é a referência a seguir.

Revenir

O revenido deve ser feito logo a seguir à têmpera, porque uma peça temperada e não revenida pode estalar sozinha. Num forno doméstico ou de oficina, uma a duas horas a temperatura controlada dão resultados muito mais regulares do que o revenido à cor. Mesmo assim, as cores de óxido que aparecem no aço polido continuam a ser uma boa referência:

  • Amarelo-palha claro, cerca de 220 °C: dureza elevada, para lâminas de corte fino e ferramentas de raspar.
  • Palha escuro a bronze, 240–255 °C: facas de uso geral, punções, brocas para madeira.
  • Púrpura, cerca de 270 °C: cinzéis a frio, machados, ferramentas que levam pancada.
  • Azul-escuro, 290–300 °C: molas e peças que precisam de flexibilidade.
07Superfície

Acabamento e proteção contra a corrosão

Uma peça forjada sai do fogo coberta de carepa, a camada de óxido negro e escamoso que se forma a quente. Retirá-la com uma escova de arame enquanto a peça ainda está morna, ou por meios mecânicos depois, é o primeiro passo de qualquer acabamento. A partir daí, a escolha depende de onde o objeto vai viver.

Peças de interior

Para ferragens, utensílios e objetos que ficam dentro de casa, um acabamento de cera ou óleo aplicado a quente é suficiente. Aquece-se a peça até a cera de abelha derreter ao toque sem fumegar em excesso, espalha-se com um pano e deixa-se arrefecer. O óleo de linhaça cru ou cozido dá um acabamento mais escuro e resistente, desde que aplicado em camadas finas. Atenção: panos embebidos em óleo de linhaça podem entrar em autocombustão e devem ser estendidos a secar ou guardados em recipiente metálico fechado.

Peças de exterior

Em Portugal, grande parte da população vive perto da costa, onde a humidade e o sal atacam o ferro muito depressa. Grades, portões e suportes de exterior precisam de uma proteção mais robusta: galvanização por imersão a quente seguida de pintura, ou um sistema de primário anticorrosivo e esmalte adequado ao exterior. A cera, sozinha, não resiste a um inverno à beira-mar.

  • Remover a carepa solta antes de qualquer acabamento; tinta sobre carepa acaba por lascar.
  • Desengordurar a peça antes de pintar ou de enviar para galvanização.
  • Evitar cantos onde a água se acumule; um pequeno furo de drenagem prolonga muito a vida de uma peça de exterior.
  • Rever os acabamentos de exterior periodicamente e retocar logo que surja ferrugem.
08O espaço

Organização da oficina e segurança

Numa forja bem organizada, a peça quente faz o caminho mais curto possível. A bigorna fica a um passo e meia volta da forja, o balde de água ou o recipiente de óleo ao lado, e as tenazes e martelos ao alcance da mão, sem obrigar a atravessar a oficina com metal incandescente. A luz deve ser suficiente para trabalhar mas não tão forte que impeça a leitura das cores.

O chão, as paredes e o ar

O pavimento deve ser incombustível: betão, terra batida, tijolo ou pedra. Madeira, restos de serradura e materiais sintéticos não têm lugar perto do fogo. A chaminé ou a hotte precisa de tiragem suficiente para levar os fumos, e deve haver uma entrada de ar novo. No verão, com a vegetação seca, convém limpar a envolvente da oficina e ter atenção às fagulhas que saem pela chaminé ou pela porta.

Proteção pessoal

O olho é o órgão mais exposto: a carepa salta da peça em cada pancada. A audição sofre com o som repetido do aço na bigorna, mesmo quando não parece alto. A roupa deve ser de fibra natural, porque o algodão e a lã queimam sem derreter sobre a pele.

  • Óculos de proteção sempre postos, incluindo durante o esmerilamento e a escovagem.
  • Proteção auditiva em sessões longas de martelo.
  • Avental de couro, calçado fechado e robusto, roupa de algodão ou lã.
  • Luvas apenas na mão que segura as tenazes; a mão do martelo precisa de sentir o cabo.
  • Extintor adequado e balde de água junto à forja, com o caminho até à porta sempre livre.
  • Detetor de monóxido de carbono em oficinas fechadas, sobretudo com forja a gás.
  • Tratar qualquer peça de ferro na oficina como quente até prova em contrário; o aço a 400 °C não muda de cor mas queima.
  • Marcar ou arrumar à parte as peças acabadas de forjar, para que ninguém lhes pegue por engano.
09Contacto

Escrever ao Kogolda

Correções, dúvidas sobre os textos ou sugestões de temas relacionados com a forja podem ser enviadas por correio eletrónico. Não há formulários nem registo; a mensagem chega diretamente à caixa do projeto.

[email protected]

Para saber mais sobre o que é o projeto e como os textos são preparados, consulte a página Sobre.